Ein führender Hersteller von CNC-Maschinen, der Preise direkt ab Werk und ISO-zertifizierte Qualität bietet, unterstützt durch eine globale Präsenz in über 60 Ländern und eine lebenslange Verpflichtung zu unbegrenztem technischem Support.


Ein führender Hersteller von CNC-Maschinen, der Preise direkt ab Werk und ISO-zertifizierte Qualität bietet, unterstützt durch eine globale Präsenz in über 60 Ländern und eine lebenslange Verpflichtung zu unbegrenztem technischem Support.
Das hydraulische Spannfutter ist die zentrale Werkstückspannvorrichtung. CNC-DrehmaschinenHydraulische Spannfutter werden häufig für Wellenteile, Flansche, Rohrverbindungsstücke und OCTG-Drehteile eingesetzt. Im Vergleich zu manuellen Spannfuttern bieten sie eine stabile und wiederholbare Spannkraft für die kontinuierliche Produktion. Viele Betriebe vernachlässigen jedoch die regelmäßige Wartung, was allmählich zu nachlassender Spannkraft, ungleichmäßigem Rundlauf, Klemmen der Spannbacken und ungeplanten Stillstandszeiten führt.
Schlecht gewartete Hydraulikfutter gehören zu den Hauptursachen für Ausschuss und Produktionsstillstände. Dieser Leitfaden behandelt Standard-Wartungspläne, Schmiervorschriften, Reinigungsverfahren und Tipps zur Fehlerbehebung für Hydraulische Spannfutter für CNC-Drehmaschinen.
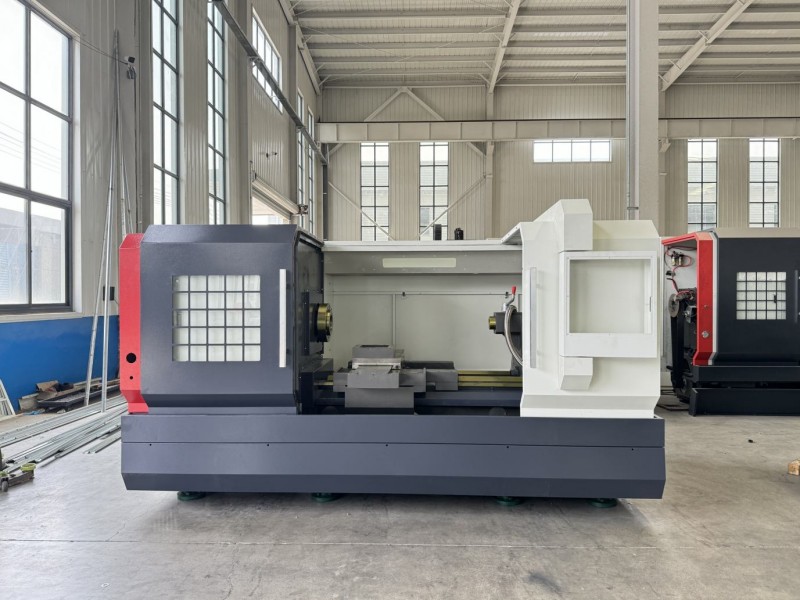
Eine tägliche Inspektion dauert nur wenige Minuten und beugt den meisten plötzlichen Ausfällen vor.
Nach jedem Durchgang Späne und Kühlmittelreste von der Spannfutterfläche, den Backenflächen und den T-Nuten mit Druckluft entfernen. Feine Späne, die sich im Spannfutter festsetzen, können die Gleitflächen verkratzen und die Hauptbacken blockieren.
Prüfen Sie den Hydraulikdruck am Manometer. Stellen Sie sicher, dass der Betriebsdruck den Anforderungen Ihres Werkstücks entspricht. Zu hoher Druck kann dünnwandige Teile verformen; zu niedriger Druck führt beim Zerspanen zum Verrutschen des Werkstücks.
- Sichtprüfung auf Ölaustritt am Drehzylinder, der Zugstangenverbindung und der Futterrückseite. Bei kontinuierlichem Öltropfen sofort stoppen.
Verwenden Sie das empfohlene Hochdruckfett (EP-Fett) über die Schmiernippel des Spannfutters. Bei 6-Zoll- und 8-Zoll-Hydraulikspannfuttern ist regelmäßiges tägliches Schmieren zwingend erforderlich, insbesondere bei häufigem Einsatz von wasserlöslichem Kühlmittel. Kühlmittel wäscht das Fett schnell ab und verursacht inneren Rost und Verschleiß.
Einmal pro Woche eine gründlichere Inspektion und Reinigung durchführen:
- Spannbacken entfernen, Spannbackenzähne und Führungsbahnen des Spannfutters gründlich reinigen. Verhärtete Späne und altes, verbrauchtes Fett entfernen.
- Prüfen Sie den Verschleiß der Spannbacken und den Zustand des Spannbackensitzes. Ersetzen Sie weiche Spannbacken oder harte Spannbacken, wenn die Spannfläche stark beschädigt oder verformt ist.
Prüfen Sie die Spannkraft des Spannfutters gegebenenfalls mit einem Spannkraftmessgerät. Ein merklicher Abfall der Spannkraft deutet in der Regel auf unzureichende Schmierung oder Verschleiß der inneren Gleitteile hin.
- Hydraulikstation prüfen: Ölstand, Öltemperatur und Filteranzeige kontrollieren. Die Hydrauliköltemperatur sollte im Normalbetrieb unter 55 °C bleiben.
Prüfen Sie die Zugstangenspannung und den Zustand der Drehdurchführung. Die Drehdurchführung ist ein Verschleißteil; Ölaustritt im Spindelbereich ist ein typisches Warnzeichen.
Monatlich: Alle Hydraulikschläuche, Anschlüsse und Dichtungen prüfen. Auf Risse, Ausbeulungen und Alterungserscheinungen achten. Beschädigte Schläuche austauschen, bevor sie während der Produktion platzen.
Alle 3–6 Monate: Die inneren Bauteile des Spannfutters vollständig zerlegen, reinigen und prüfen. Altes Fett entfernen, Federn, Gleitblöcke und Dichtringe prüfen. In Werkstätten, die Gusseisen bearbeiten, sollte dieses Intervall auf 2 Monate verkürzt werden, da Gusseisenstaub stark abrasiv ist und den Verschleiß beschleunigt.
Hydrauliköl und Filterelemente sind gemäß den Herstellervorgaben zu wechseln. Verunreinigtes Hydrauliköl beschädigt den Drehzylinder und das Steuerventil.
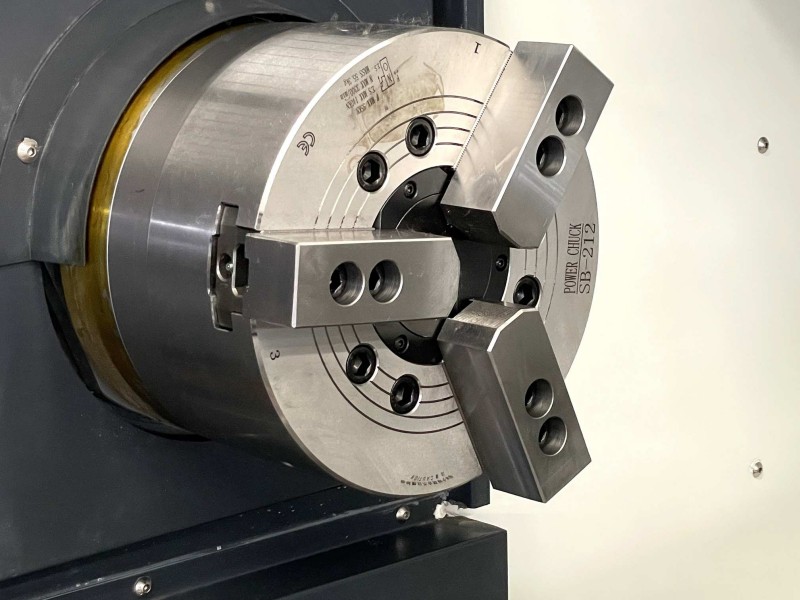
Die Schmierung ist der Schlüssel zu einer stabilen Funktion des hydraulischen Spannfutters.
Verwenden Sie spezielles wasserbeständiges EP-Spannfutterfett, kein gewöhnliches Maschinenöl. Normales Öl wird schnell vom Kühlmittel weggespült.
- Nicht zu viel Fett verwenden. Überschüssiges Fett vermischt sich mit Spänen und Kühlmittel und bildet eine Paste, die die Gleitflächen verstopft.
- Erhöhung der Schmierfrequenz unter Hochleistungsbedingungen: hohe Drehzahlen, starkes Schneiden, große Kühlmittelmengen oder staubige Bergbau- und Stahlverarbeitungswerkstätten.
Das Spannfutter darf niemals ohne Schmierung betrieben werden. Trockene Reibung führt zum dauerhaften Festfressen der Hauptbackenbaugruppe.
1. Das Werkstück rutscht beim Drehen ab.
Hauptursache: unzureichende Spannkraft, verschlissene Backen, verschmutzte Gleitbahnen, falscher Hydraulikdruck oder fehlendes Schmierfett.
Lösung: Reinigen, neu einfetten, Druck kalibrieren und Backenverschleiß prüfen.
2. Die Spannbacken bewegen sich langsam oder ungleichmäßig.
Ursache: Im Inneren festsitzende Späne, verunreinigtes Hydrauliköl, im Hydraulikkreislauf eingeschlossene Luft oder verstopfte Schmiernippel.
Lösung: Gründliche Reinigung, Entlüften des Hydrauliksystems und Austausch des verstopften Filters.
3. Ölaustritt an Spindel/Drehzylinder
Grundursache: Verschleiß der Dichtungen, beschädigte Drehdurchführung, lose Passung.
Lösung: Dichtungssatz oder Drehdurchführung austauschen; Betrieb mit Leckage nicht fortsetzen.
4. Schlechte Wiederholgenauigkeit und hoher Rundlauf
Ursache: Verschmutzte Auflagefläche der Spannbacken, verformte Spannbacken, lockere Befestigungsschrauben des Spannfutters.
Lösung: Weiche Spannbacken im Spannzustand ausbohren, Montagefläche reinigen und Spannfutterschrauben wieder festziehen.
- Schlagen Sie nicht mit dem Hammer auf das Spannfutter oder die Backen, um die Klemmung zu erzwingen.
- Verwenden Sie kein korrosives Kühlmittel, das die innere Rostbildung beschleunigt.
- Die im Datenblatt angegebenen maximalen Drehzahlen und Nennspannkräfte des Spannfutters dürfen nicht überschritten werden.
- Zerlegen Sie den Drehzylinder nicht ohne Fachkenntnisse; eine unsachgemäße Demontage beeinträchtigt die interne Präzision.
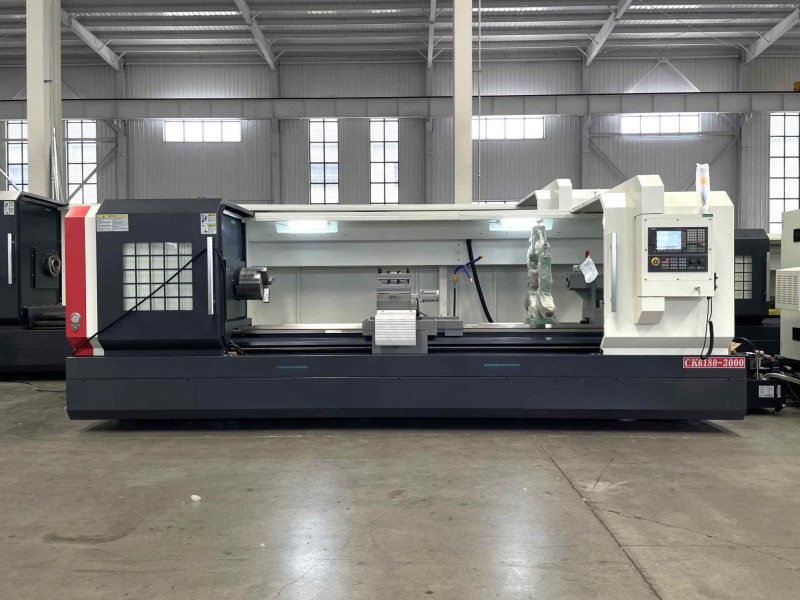
Die Wartung von Hydraulikfuttern ist eine kostengünstige vorbeugende Maßnahme, die Ihre Investition in CNC-Drehmaschinen schützt. Ein gut gewartetes Futter gewährleistet gleichbleibende Genauigkeit, reduziert den Ausschuss und verlängert die Lebensdauer um Jahre. Dies ist besonders wichtig für Hochleistungs-CNC-Drehmaschinen wie die CK6150 und CKY61125-4000, die im Dauerbetrieb schwere Dreharbeiten bearbeiten.
Falls Sie hydraulische Ersatzfutter, weiche Spannbacken, Dichtungssätze und anderes Zubehör für Ihre CNC-Drehmaschine benötigen, besuchen Sie unsere Produktseite und kontaktieren Sie uns für Spezifikationen und Preise.
Eine Nachricht hinterlassen
Scannen Sie den QR-Code zu WeChat/WhatsApp :