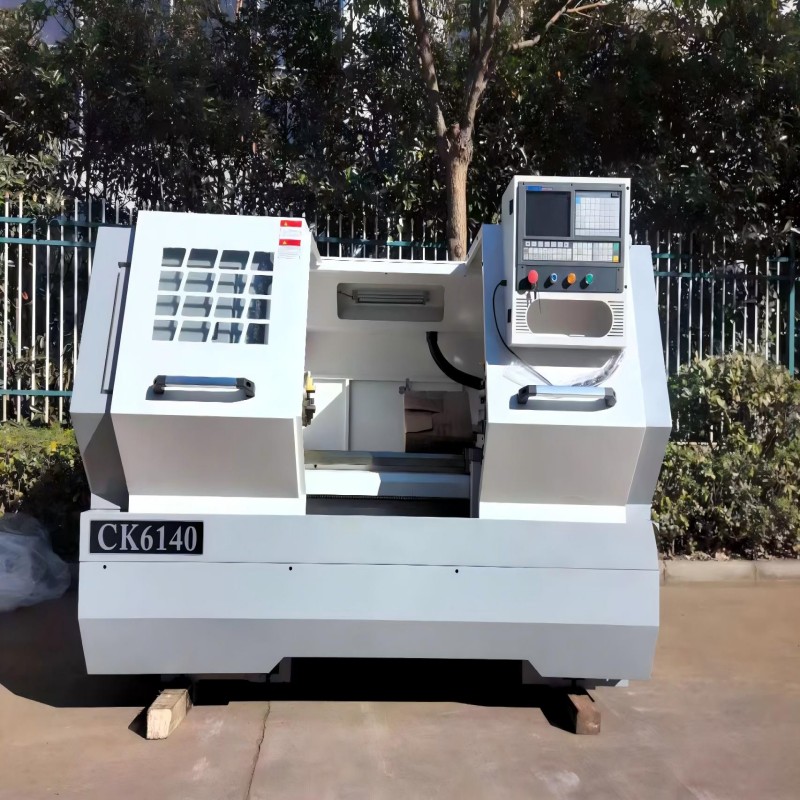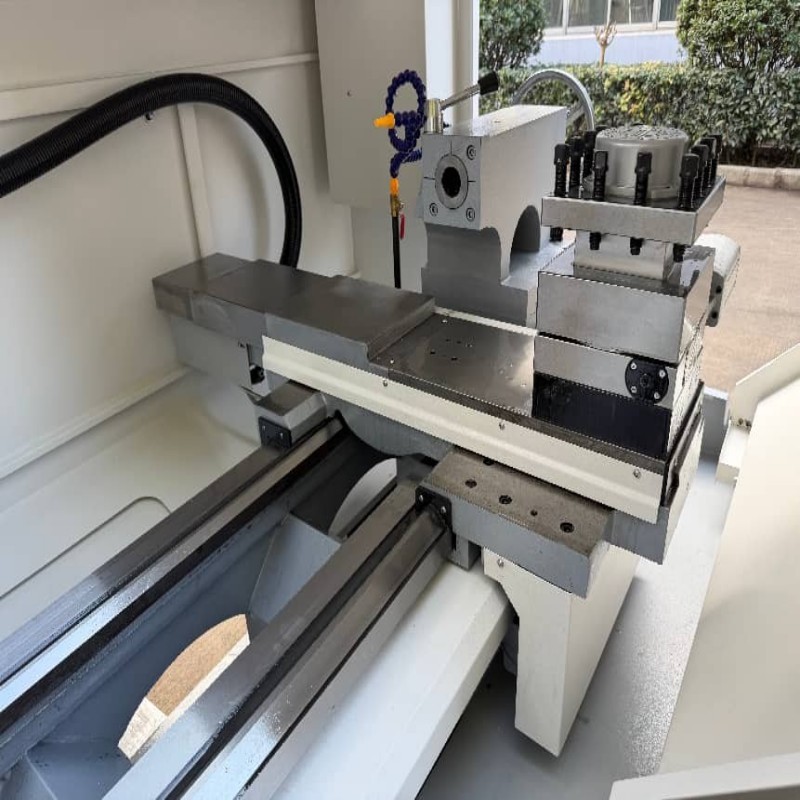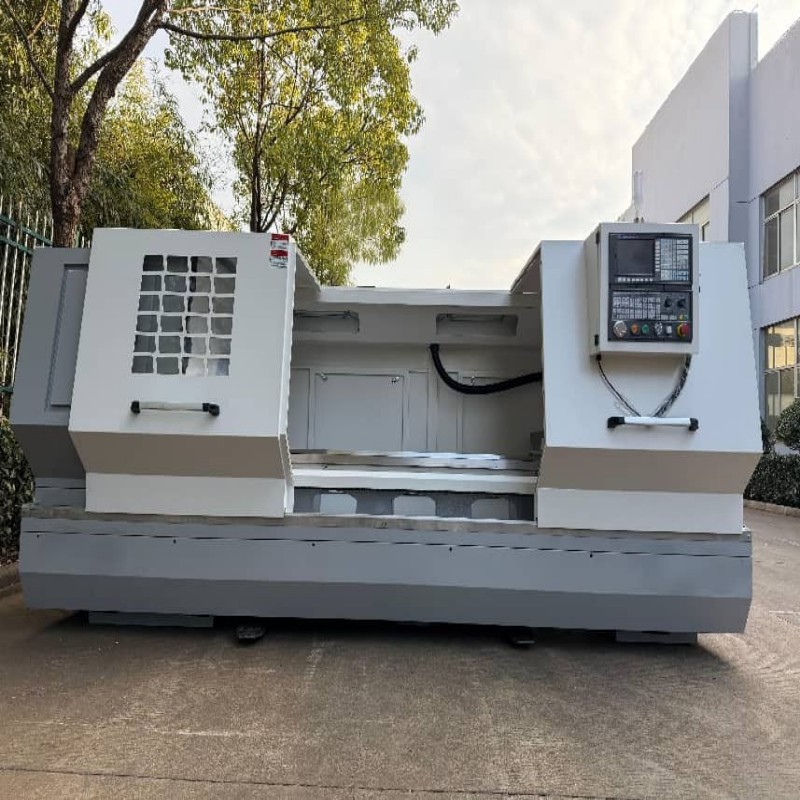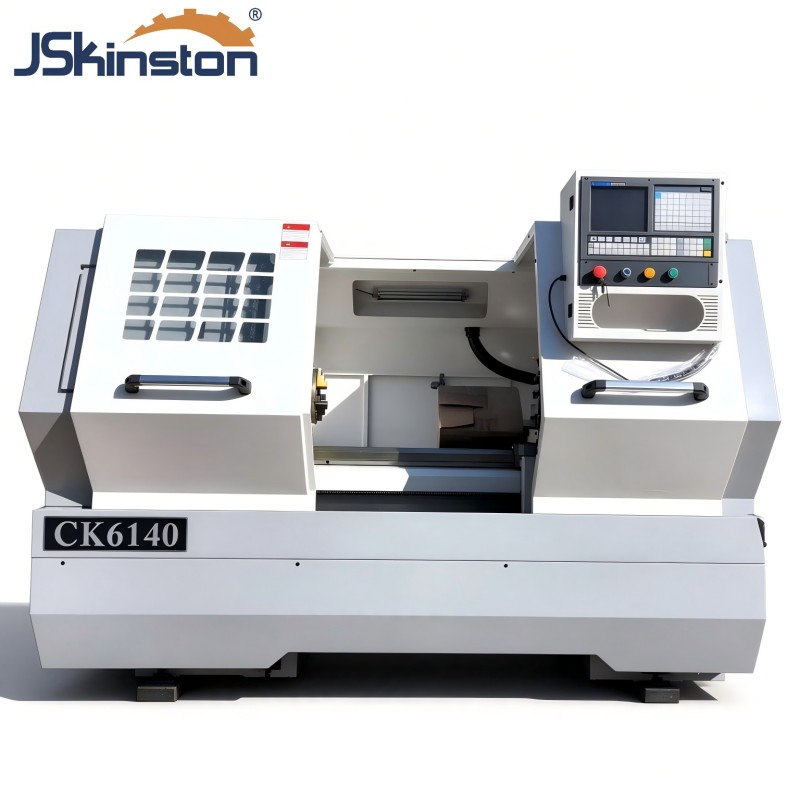
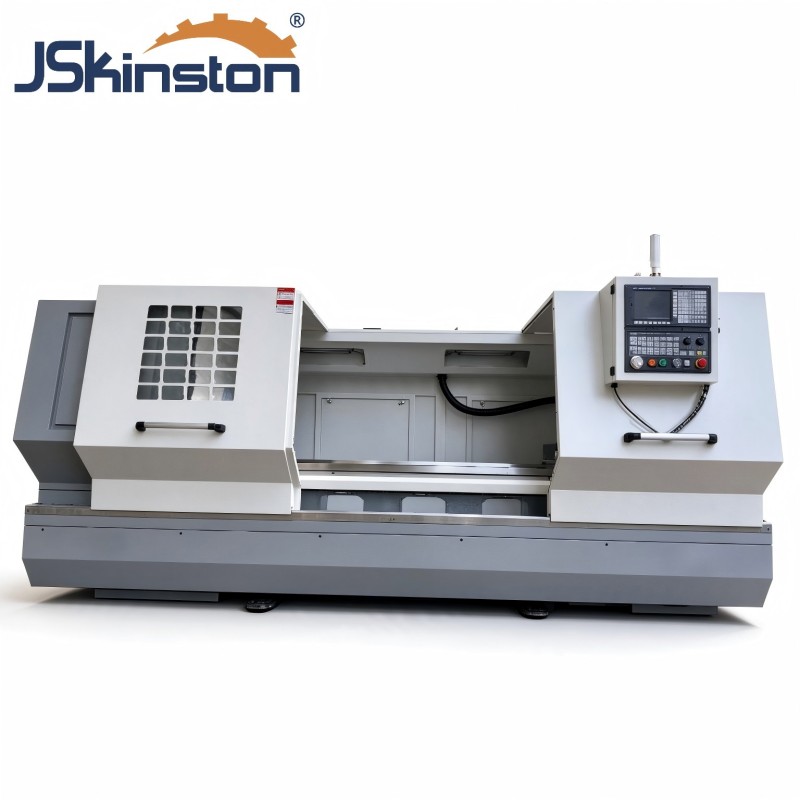
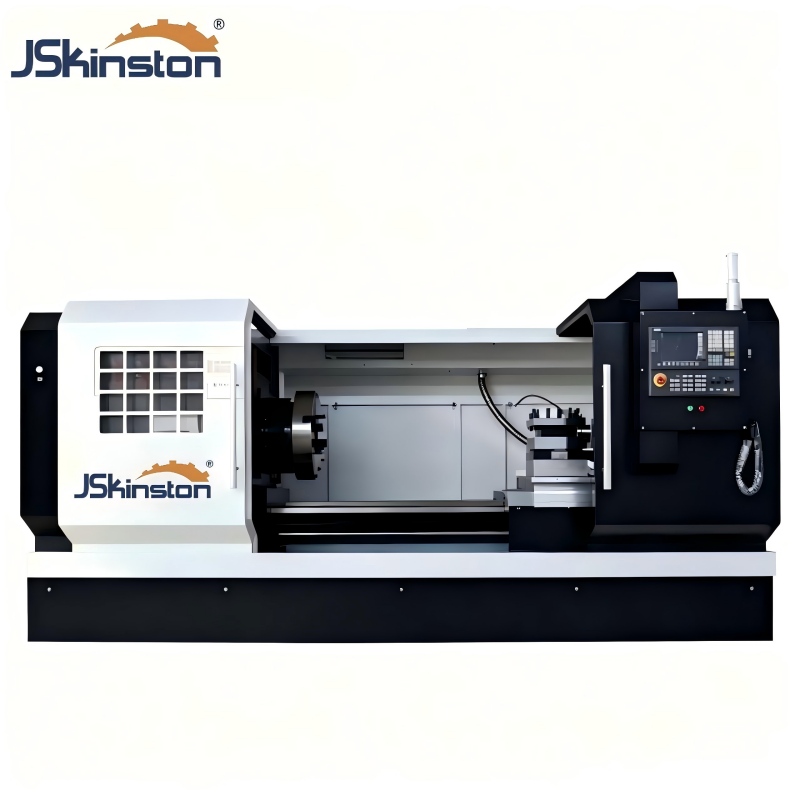
Horizontale CNC-Drehmaschinen CK6150 und CK6160 mit Flachbett und hochsteifem Gusseisenbett. Mehrere CNC-Systeme optional erhältlich, geeignet für die Bearbeitung von Wellen- und Scheibenteilen in allgemeinen Maschinenbaubetrieben.
Bestellung (Mindestbestellmenge) :
1Produktursprung :
ChinaVerschiffungshafen :
ShanghaiLieferzeit :
40Gewicht :
3300kgCK6150B/6160 Flachbett-CNC-Drehmaschine mit 400 mm Führungsschiene
Beide Modelle sind CNC-Drehmaschinen der Economy-Klasse mit Flachbett. Das Bett besteht aus HT250-Grauguss und durchläuft vor Auslieferung umfassende Qualitätsprüfungen. Diese beinhalten metallografische und Härteprüfungen der Gussteile, Präzisionskalibrierung von Schlitten und Leitspindeln, Genauigkeitskompensation mittels Laserinterferometer, dynamisches Auswuchten der Spindel sowie eine Testbearbeitung der gesamten Maschine. Serienmäßig ist das Guangshu GSK980TDi-System verbaut; optional sind Systeme von KND, Siemens oder Fanuc erhältlich. Serienmäßig ist ein vertikaler 4-fach elektrischer Werkzeugrevolver verbaut, der auf 6 oder 8 Stationen erweitert werden kann. Der Spindelkopf ist vom Typ A2-8, die Standard-Spindelbohrung beträgt Φ82 mm, optional Φ105 mm. Serienmäßig sind ein manuelles Dreibackenfutter und ein manueller Reitstock verbaut, die auf hydraulische oder pneumatische Futter und Reitstöcke aufgerüstet werden können. Die Maschinen verfügen über ein automatisches Schmier- und Kühlsystem und eignen sich zum Drehen von Wellen und Scheiben.
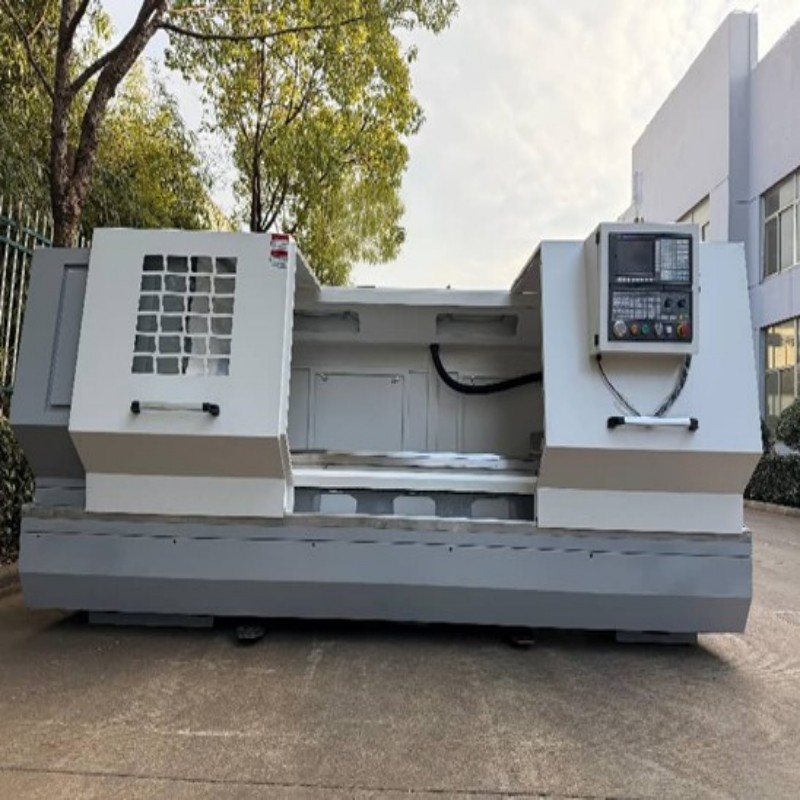
1. Verwendung eines hochwertigen HT250-Gusseisenbetts. Das Gussteil wurde metallografisch analysiert und einem Härtetest unterzogen. Eine breite, rechteckige Führungsschiene verbessert die Gesamtsteifigkeit und die Vibrationsdämpfung für einen stabilen Langzeitschnitt.
2. Jede Maschine wird vor der Auslieferung einer umfassenden Prüfung unterzogen: Überprüfung der Genauigkeit von Kugelgewindetrieb und Gleitplatte, Positionskompensation mittels Laserinterferometer, dynamischer Auswuchttest der Spindel und Probebearbeitung von Standardwerkstücken, um die Bearbeitungsgenauigkeit zu gewährleisten.
Spindelkopf 3.A2-8 mit Standardbohrung Φ82 (optional Φ105). Dreistufiger Frequenzumrichter sorgt für ausreichend Drehmoment beim Schruppen und Schlichten mit hoher Drehzahl. Spindellager der Güteklasse NSK P5 gewährleisten geringe thermische Verformung und lange Lebensdauer.
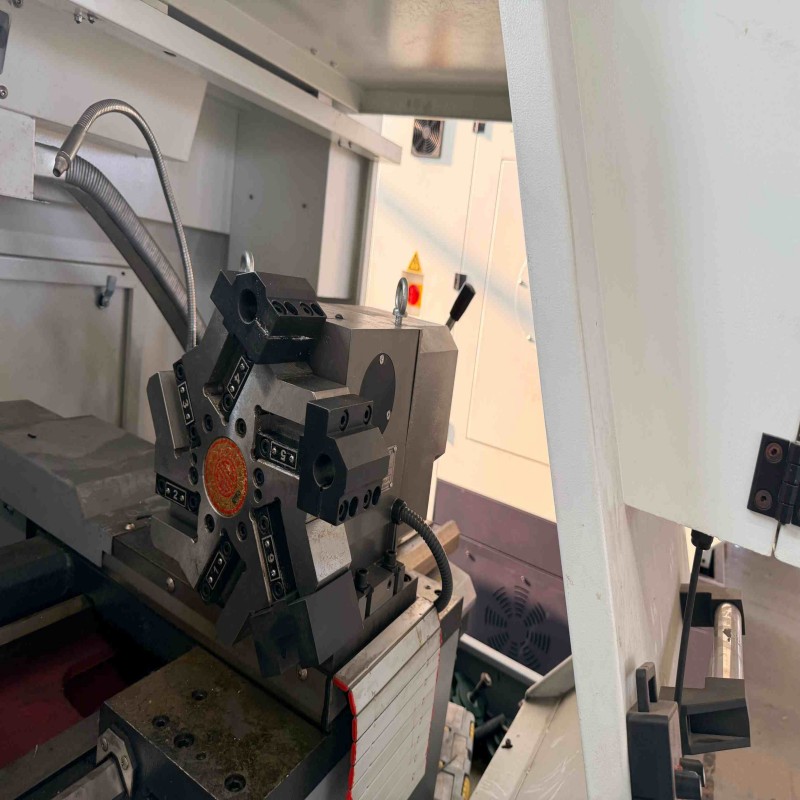
4. Standardmäßiger vertikaler 4-Stationen-Elektrowerkzeughalter mit 25×25 mm Werkzeugschaft. Optionaler 6/8-Stationen-Elektro- oder Hydraulikrevolver zur Verkürzung der Werkzeugwechselzeit und Steigerung der Produktionseffizienz.
Spezifikation
| Artikel | Einheit | CK6150B (400 mm Führungsschiene) | CK6160 (400 mm Führungsschiene) |
|---|---|---|---|
| Verarbeitungsbereich | |||
| Maximale Schwinghöhe über dem Bett | mm | Φ500 | Φ600 |
| Maximaler Schwenkbereich über Querschlitten | mm | Φ285 | Φ340 |
| Maximale Werkstückdrehlänge | mm | 1000 / 1500 | 1000/1500/2000/3000 |
| Breite der Bettführung | mm | 400 | 440 |
| Maximaler Mittenabstand | mm | 1000 / 1500 | 1000/1500/2000/3000 |
| Spindel | |||
| Spindelkopfform | - | A2‑8 | A2‑8 |
| Spindelbohrungsdurchmesser | mm | Φ82 (optional Φ105) | Φ82 (optional Φ105) |
| Spindeldrehzahlbereich | r/min | 65–210, 195–620, 510–1600 | Niedrig: 20–140; Mittel: 110–420; Hoch: 320–1400 |
| Hauptmotorleistung | kW | 7,5 | 7,5 (optionaler Servomotor) |
| Standardfutter | mm | Φ250 manuell 3 Backen | Φ250 manuell 3 Backen |
| Vorschubachse | |||
| Maximaler Verfahrweg der X-Achse | mm | 260 | 295 |
| Maximaler Verfahrweg der Z-Achse | mm | 1000 /1500 | Gleiche maximale Wendelänge |
| Drehmoment des X/Z-Servomotors | N·m | 5,5 / 7,5 | ‑ |
| Eilganggeschwindigkeit in X/Z | m/min | 6/8 | 5/6 |
| Werkzeugpfosten | |||
| Standard-Werkzeughalter | ‑ | Vertikale 4-Stationen-Elektroanlage | Vertikale 4-Stationen-Elektroanlage |
| Werkzeugschaftgröße | mm | 25×25 | 25×25 |
| Reitstock | |||
| Hülsendurchmesser | mm | Φ75 | Φ75 |
| Reisehülle | mm | 150 | 150 |
| Ärmelinnenverjüngung | ‑ | MT#5 | MT#5 |
| Genauigkeit | |||
| Bearbeitungsgenauigkeit | ‑ | IT6-IT7 | ‑ |
| Wiederholgenauigkeit der Positionierung entlang der X-Achse | mm | ≤0,007 | ≤0,0075 |
| Wiederholgenauigkeit der Z-Achse | mm | ≤0,01 | ≤0,01 |
| Oberflächenrauheit Ra | μm | ≤3,2 | ≤1,6 (Stahlteil) |
| Andere | |||
| Standard-CNC-System | ‑ | GSK980TDi | GSK980TDi |
| Maschinennettogewicht | kg | ‑ | 3300 |
Produkteinführung

Warum Sie sich für uns entscheiden sollten
Die Gesamtlösung für das gemeinschaftliche Laden deckt alle Anwendungen ab.
 Ausgereifte und stabile Technologie Unterstützung kundenspezifischer Lösungen Kompletter Kundendienst
--
unsere Zertifizierung
Autorisierte Zertifizierungen, stabile und zuverlässige Qualität.

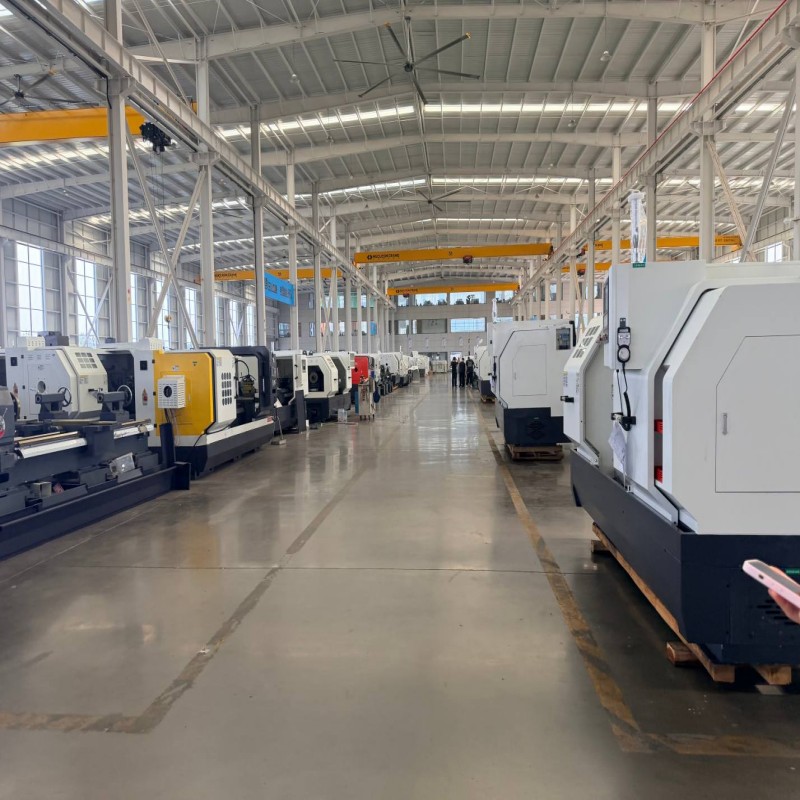
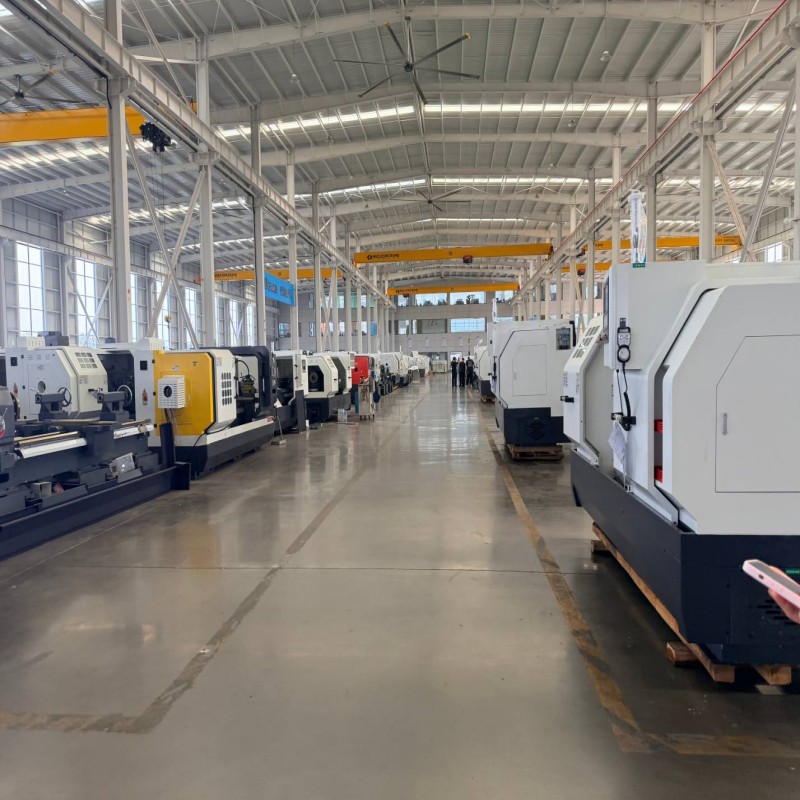
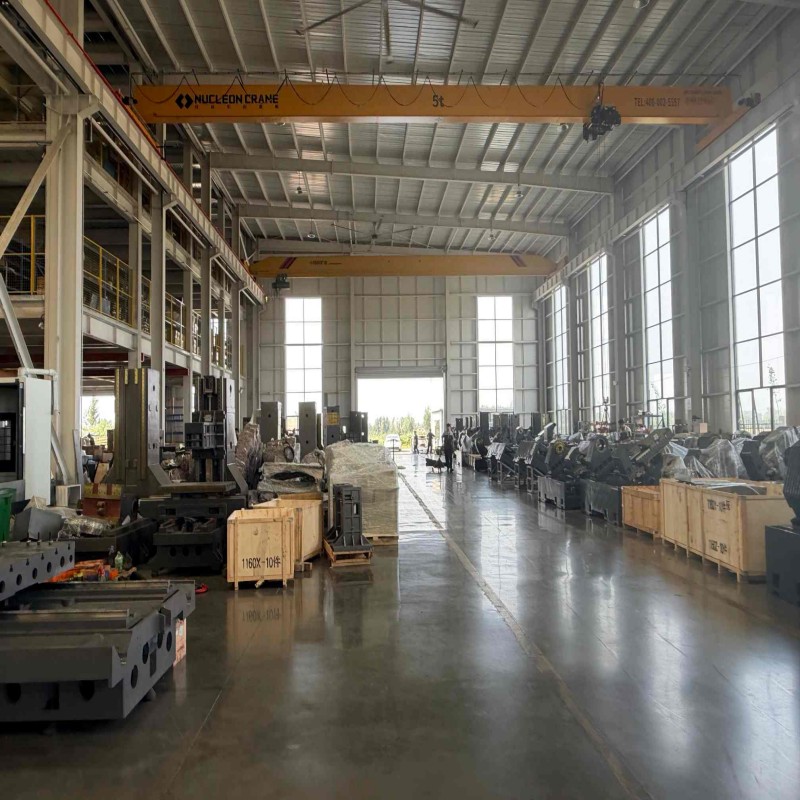
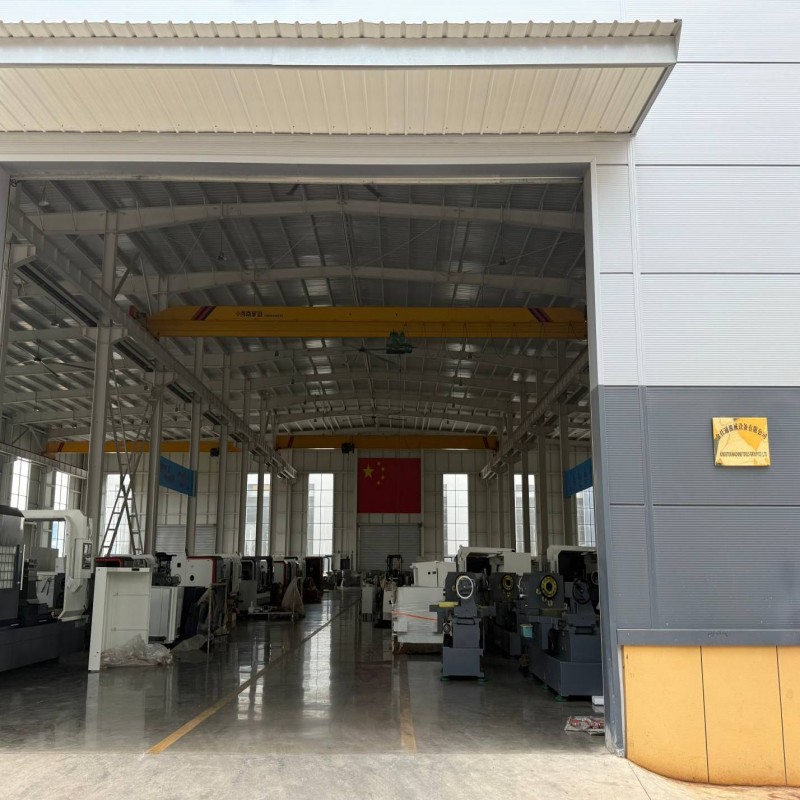
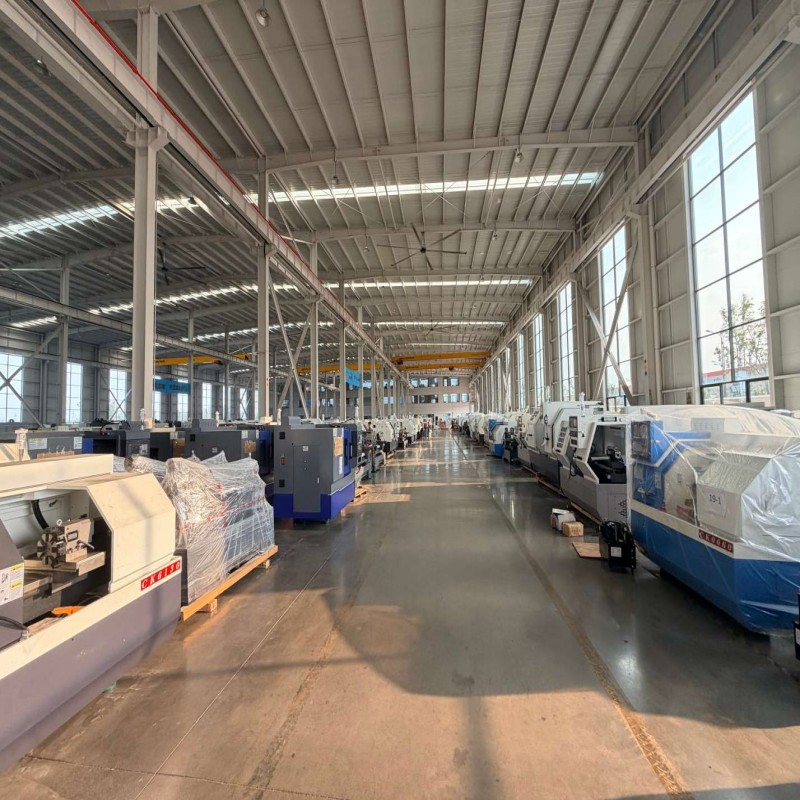
Fabrikvorführung
Professionelle Produktionsbasis, Stärke in der Präzisionsfertigung
Verpackung und Versand
Sicherer und professioneller Transport, pünktliche Lieferung garantiert


Häufig gestellte Fragen
1. F: Welche Bettstruktur wird für CK6150 und CK6160 verwendet?
A: Sie verwenden eine klassische Flachbett-Gusseisenkonstruktion für allgemeine Dreharbeiten.
2. F: Welche CNC-Systeme können eingesetzt werden?
A: GSK-, Fanuc- und Siemens-Steuerungssysteme sind optional.
3. F: Kann ich ein hydraulisches Futter und einen hydraulischen Reitstock wählen?
A: Ja, hydraulisches Spannfutter und hydraulischer Reitstock sind optionales Zubehör.
4. F: Welche Werkstücke eignen sich für die Bearbeitung?
A: Wellen, Scheiben, Flansche und andere allgemeine mechanische Metallteile.
5. F: Ist der elektrische Drehturm Standardkonfiguration?
A: Ein elektrischer 4-Positionen-Revolver ist Standard; andere Werkzeughalter können individuell angepasst werden.
6. F: Wie sieht es mit den Garantiebedingungen aus?
A: 12 Monate Garantie (ausgenommen Verschleißteile), Bedienungsanleitung und Video werden mitgeliefert.

Bestellung (Mindestbestellmenge)1
ProduktursprungChina
VerschiffungshafenShanghai
Lieferzeit40
Gewicht1700kg
Bestellung (Mindestbestellmenge)1
ProduktursprungChina
VerschiffungshafenShanghai
Lieferzeit40
Gewicht3300kg

Bestellung (Mindestbestellmenge)1
ProduktursprungChina
VerschiffungshafenShanghai
Lieferzeit40
Gewicht300kg
Bestellung (Mindestbestellmenge)1
ProduktursprungChina
VerschiffungshafenShanghai
Lieferzeit90
Gewicht6000kg
Eine Nachricht hinterlassen
Scannen Sie den QR-Code zu WeChat/WhatsApp :